
Por Vincent, enxeñeiro de calidade | DINSEN
Como se fabrican os accesorios para tubaxes de ferro dúctil? Na maioría das fundicións, a resposta implica dous pasos: fundir o corpo do accesorio e, a continuación, mecanizar unha ranura de selado en cada cara da brida. DINSEN toma un camiño diferente. O nosoaccesorios para tubos de ferro dúctilprodúcense con fundición in situ por ranura, un proceso case de forma neta que forma a ranura de selado durante o vertido, polo que non se require mecanizado secundario. O resultado: mellor integridade do produto, prazos de entrega máis curtos e menor custo, validado desde DN50 ata DN150 na produción comercial.
O desafío: as ranuras de selado mecanizadas engaden custo e risco
Durante décadas, a ranura de selado dun accesorio con brida mecanizouse despois da fundición. É un proceso fiable, pero ten custos reais.
O mecanizado engade un paso completo de produción. Cada brida debe trasladarse da fundición ao taller mecánico, fixarse, cortarse e inspeccionarse, o que consume man de obra, tempo de máquina e enerxía en cada accesorio.
O mecanizado tamén crea un gradiente térmico. A eliminación de material deixa variacións locais no grosor da sección que perturban a solidificación e a alimentación, o que aumenta o risco de microcontracción e porosidade preto da brida.
E as ranuras mecanizadas significan inventario adicional de traballo en curso e puntos de control de calidade adicionais: máis capital circulante investido e máis posibilidades de erro humano.
A solución: a fundición con forma case neta elimina o mecanizado
A fundición con forma case neta forma a ranura de selado directamente no molde, de xeito que a ranura solidifica xunto co corpo do accesorio. Sen eliminación de material secundario. Sen gradiente térmico engadido. Sen manipulación entre plantas.
Como funciona o proceso
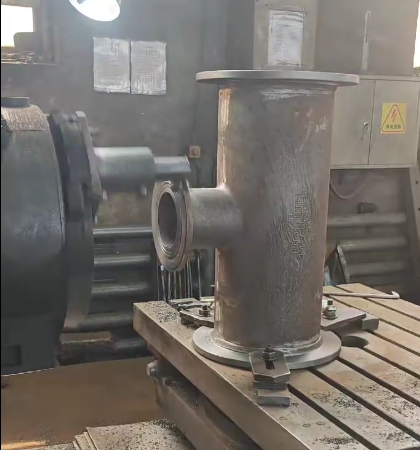
A innovación reside no ensamblaxe do núcleo. Tradicionalmente, o núcleo da brida consta de tres pezas entrelazadas, designadas como A, B e C. Os enxeñeiros de DINSEN mecanizan un contorno de ranura preformado na superficie exterior do núcleo B antes do ensamblaxe. Cando se verte o molde, tanto o patrón do orificio do parafuso como a ranura de selado toman forma como parte integral da brida.
Axuste preciso: ranuras guía e funcións antidesalineamento
Dado que a xeometría da ranura depende da posición do núcleo, a precisión comeza na montaxe. As ranuras guía e as características antidesalineamento bloquean as tres pezas do núcleo, garantindo unha precisión de montaxe repetible dun molde a outro. O resultado medido: profundidade, anchura e concentricidade da ranura que cumpren ou superan de forma consistente os requisitos estándar.
Validación máis rápida coa impresión en area 3D
A creación de prototipos antes requiría ferramentas de patrón caras. Coa impresión 3D por chorro de area con aglutinante, os conxuntos de núcleos de prototipos prodúcense en días en lugar de semanas. Os deseñadores validan a xeometría da ranura, a apertura e a alimentación antes de dedicarse ás ferramentas de produción, o que acurta significativamente os ciclos de desenvolvemento para novas configuracións de axuste.
Probado en produción: DN50 a DN150
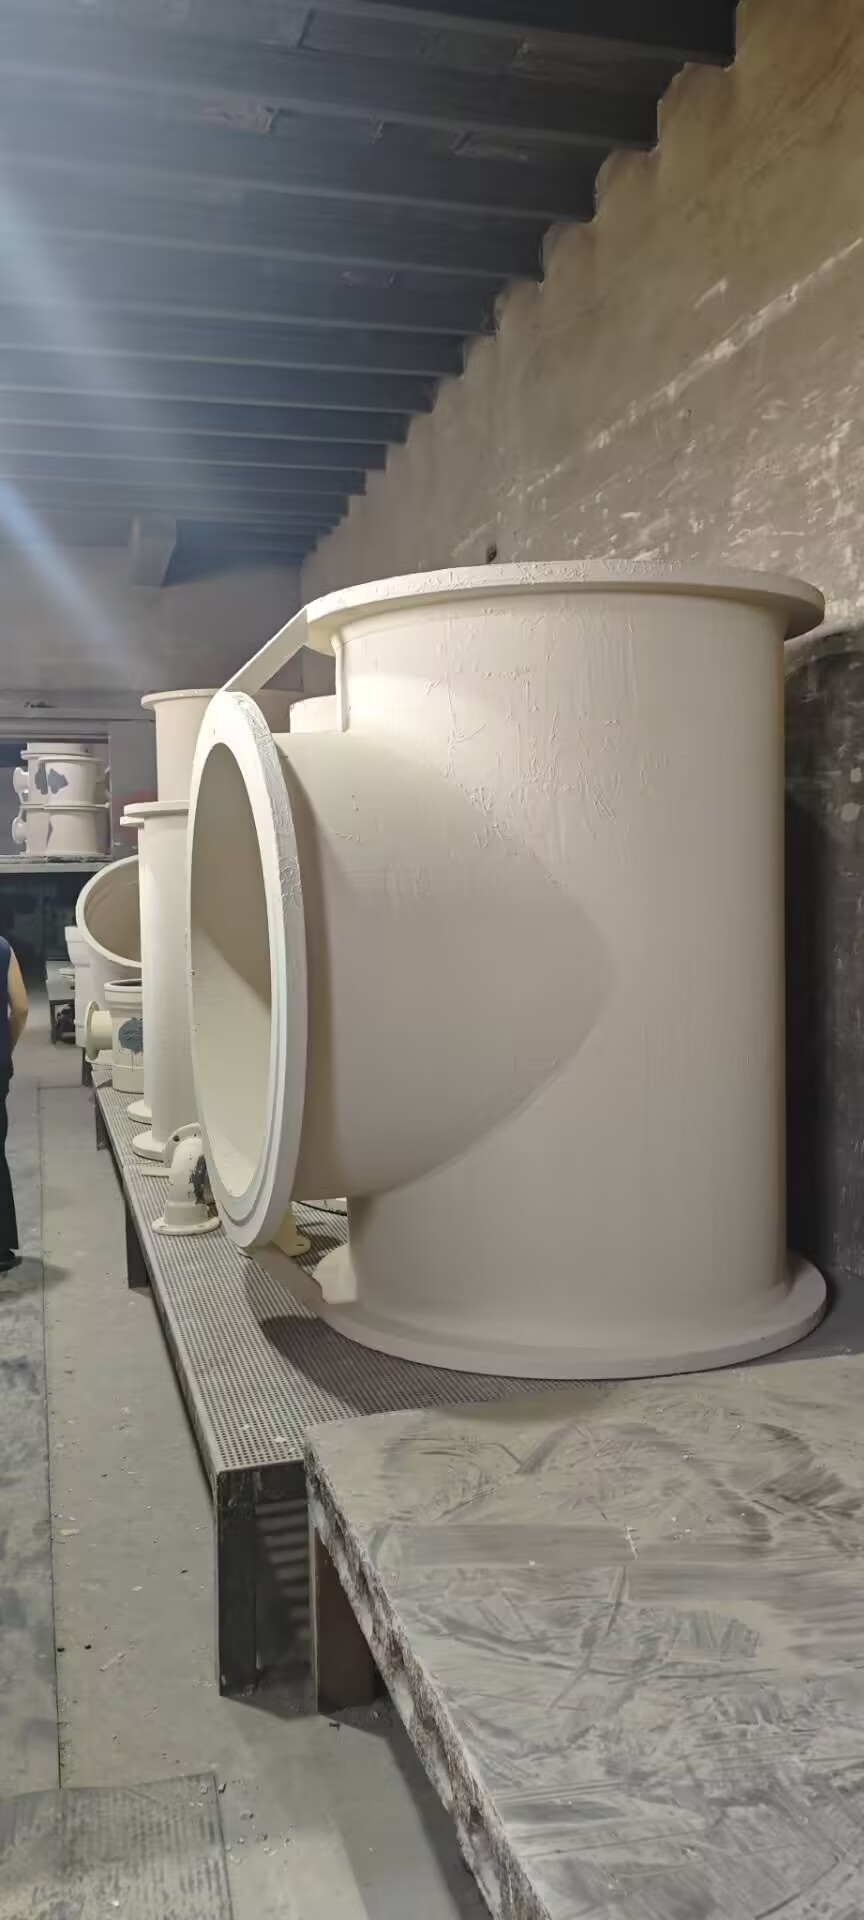
Despois da limpeza por sacudida e granallado, as caras das bridas fundidas mostran dimensións da ranura (profundidade, anchura e concentricidade) que cumpren ou superan de forma consistente os requisitos estándar, sen unha perda de calidade medible. As ranuras fundidas in situ foron validadas en DN50 a DN150 na produción comercial, ofrecendo o mesmo ou mellor rendemento de selado que as ranuras mecanizadas enAccesorios para tubos de ferro dúctil EN545.
Cinco vantaxes mensurables das ranuras fundidas no lugar
| Beneficio | Que cambia | Impacto medible |
| integridade do produto | Sen gradiente térmico inducido polo mecanizado; mellor alimentación durante a solidificación | Menos defectos de microcontracción e porosidade; capacidade superior de retención de presión |
| velocidade de produción | Eliminouse o paso de mecanizado; reduciuse a operación de acabado | Cronograma de fabricación comprimido; menos inventario de traballo en curso |
| Redución de custos | Menos consumo de metal fundido; menos uso de máquinas-ferramenta; sen manipulación entre plantas | Maior utilización de materiais; menor enerxía, desgaste das ferramentas e gastos xerais de man de obra |
| Condicións de traballo | Menos pasos de moenda e acabado | Menores niveis de po e ruído na planta de produción |
| Simplicidade do proceso | Menos pasos e puntos de control de calidade | Maior capacidade de proceso; menos erros humanos |
A mesma filosofía esténdese máis alá dos sucos. O nosoAcoplamento de bloqueo Grip Einstálase sen ferramentas especializadas, o que reduce a man de obra de construción ata nun 30 % en comparación coas solucións convencionais: outro exemplo de enxeñaría que reduce o traballo na obra en lugar de engadilo.
Preguntas frecuentes
1. Que é unha ranura de selado nunha brida de ferro dúctil?
Unha ranura de selado é un oco circular na cara da brida que aloxa unha xunta ou unha xunta tórica. Cando dúas bridas se aparafusan, a xunta comprímese dentro da ranura para crear unha unión estanca.
2. Por que se mecanizan normalmente as ranuras de selado?
O mecanizado foi o método convencional porque é preciso e ben coñecido. Os seus inconvenientes son o custo, o prazo de entrega e o risco de defectos introducidos ao eliminar material despois da solidificación.
3. Como funciona a fundición con ranura in situ?
O contorno da ranura está integrado no núcleo da brida (núcleo B) dun conxunto de núcleo de tres partes. Durante o vertido, a ranura fórmase xunto co corpo do accesorio, polo que a brida non precisa mecanizado posterior.
4. Que gama de tamaños está dispoñible?
As ranuras de selado fundidas in situ foron validadas desde DN50 ata DN150 na produción comercial, con profundidade, anchura e concentricidade da ranura iguais aos equivalentes mecanizados.
5. Afecta o moldeado in situ á presión nominal ou ao rendemento do selado?
Non. Debido a que a ranura se forma durante a solidificación, non hai gradiente térmico nin variación do grosor da sección. De feito, a microcontracción reducida mellora a capacidade de retención da presión.
6. Podo obter prototipos antes da produción en masa?
Si. Mediante a impresión en area 3D, producimos rapidamente conxuntos de núcleos prototipo para a validación do deseño antes de dedicarnos ás ferramentas de produción.
Acerca de DINSEN — Fabricante de tubos e accesorios de ferro dúctil
DINSEN é un provedor de primeira clase de tubos, accesorios e acoplamentos de fundición dúctil, con instalacións de fabricación en Handan, provincia de Hebei. Os produtos cumpren coas normas ISO 2531, EN 545, EN 598 e AWWA, respaldados por un sistema de xestión da calidade certificado pola ISO 9001:2015. Con proxectos en máis de 50 países (sueste asiático, Oriente Medio, Asia Central, Europa e América), DINSEN tamén subministraAccesorios para tubos de ferro fundido EN877para a construción de sistemas de drenaxe.Máis información sobre DINSEN.
Obter un orzamento
¿Estás a planear un proxecto de canalización municipal de auga, drenaxe ou industria? Os nosos enxeñeiros axudarante a escoller os accesorios, tamaños e revestimentos axeitados, con mostras gratuítas, inspección por terceiros e entrega rápida.Ponte en contacto con DINSEN para obter un orzamento gratuíto.
Data de publicación: 21 de agosto de 2026



