
Tubos de ferro fundidosométense a probas de adhesión e a probas de ciclos de auga quente e fría de acordo coa norma EN877, principalmente para avaliar a fiabilidade e a durabilidade a longo prazo dos seus sistemas de revestimento anticorrosión, especialmente en condicións reais de funcionamento. Estas probas adoitan centrarse en revestimentos aplicados ás superficies interiores e exteriores das tubaxes de ferro fundido (SML, polas súas siglas en inglés) (como resinas epoxi, poliuretanos e revestimentos de morteiro de cemento). As probas de adhesión miden directamente a forza de unión entre o revestimento e o metal base da tubaxe de ferro fundido. As probas de ciclos de auga quente e fría simulan as flutuacións cíclicas de temperatura que experimentan as tubaxes no uso real, avaliando a estabilidade a longo prazo do sistema de revestimento baixo estas tensións térmicas alternas.
Probas de adhesión
A adhesión do revestimento comprobarase unicamente en mostras procedentes de produtos acabados mediante unha proba de corte transversal de acordo coa norma EN ISO 2409, do seguinte xeito:
- mostra de ensaio: sección de 100 mm de lonxitude mínima cortada dun tubo ou accesorio revestido, preferentemente dun tamaño de polo menos DN 100;
- número de cortes: 6;
- espazado dos cortes: 2 mm (3 mm para revestimentos cun grosor mínimo especificado polo fabricante igual ou superior a 120 µm);
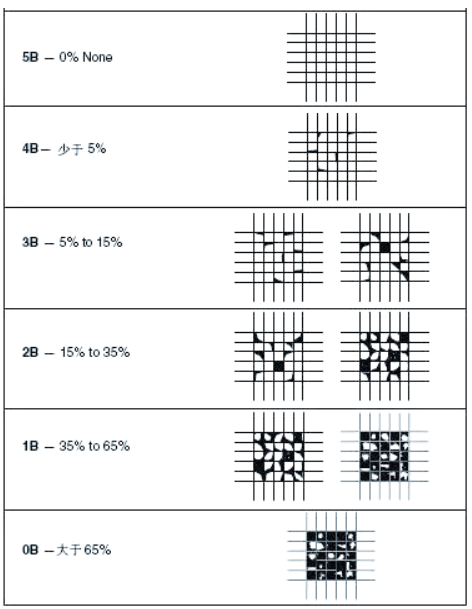
- Os resultados axustaranse á táboa 1.
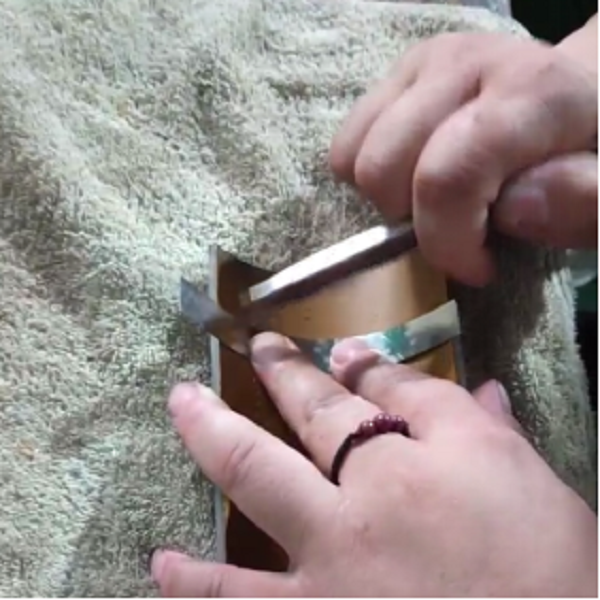
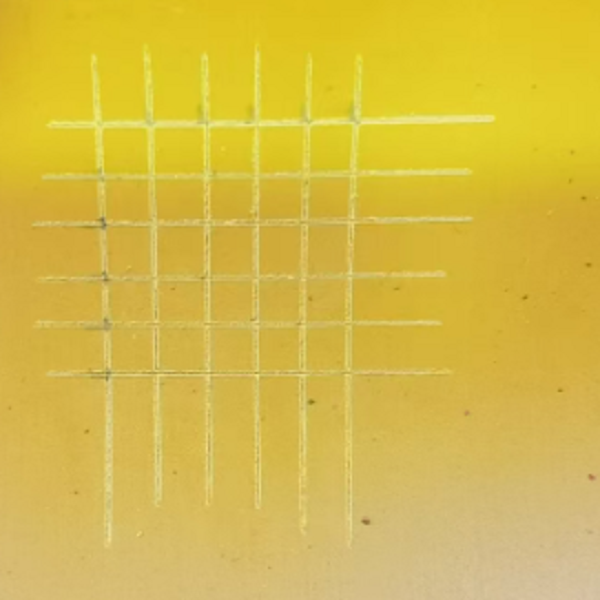
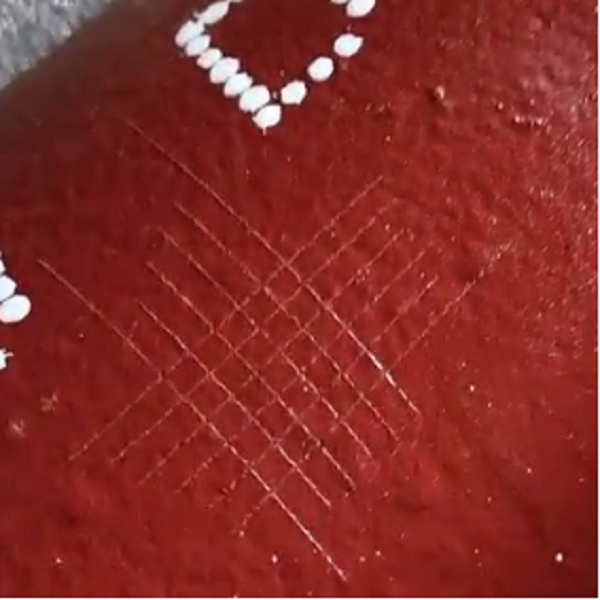
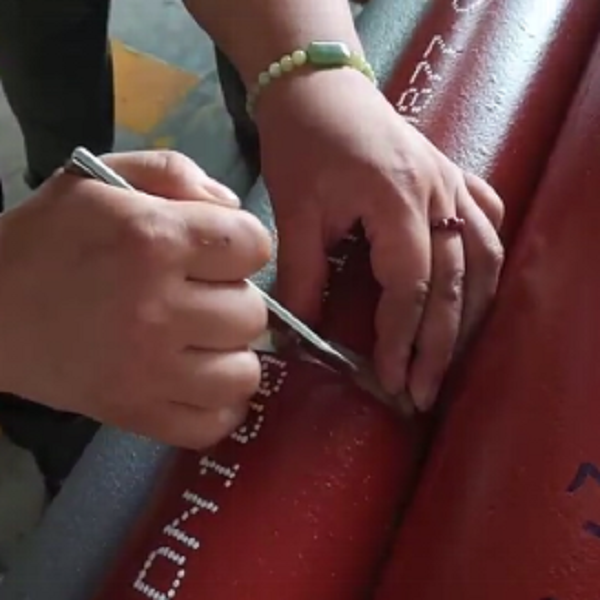
Táboa 1:
Resistencia aos ciclos de temperatura
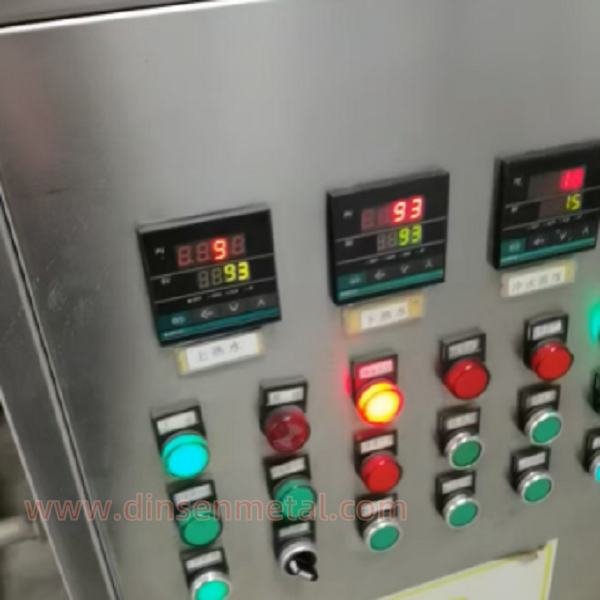
A proba realizarase só con mostras procedentes de produtos acabados. O conxunto de proba someterase a 1500 ciclos de pasaxe de auga quente e fría de acordo co seguinte programa:
a) (30 + 1) l de auga a unha temperatura de (93 + 2) °C durante un período de 1 min, a un caudal constante,
b) período de repouso e drenaxe de 1 min;
c)(30 + 1) l de auga a unha temperatura de (15 + 5) °C durante un período de 1 min, a un caudal constante,
d) período de repouso e drenaxe de 1 minuto
A temperatura da auga medirase no punto de entrada.Un exemplo dunha configuración de proba típica móstrase na Figura 3.
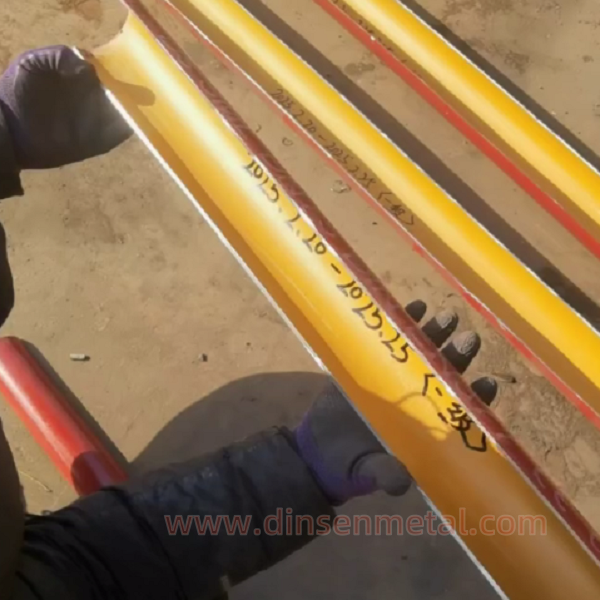
Despois de interromper a proba, as tubaxes e os accesorios lavaranse inmediatamente para eliminar calquera mancha. Despois, seccionaranse lonxitudinalmente as tubaxes e examinarase o grao de formación de ampolas e oxidación nos revestimentos internos, que non superará os seguintes niveis:
Grao de formación de ampolas: Dimensión 3, clase 3 segundo a norma EN ISO 4628-2:
Grao de oxidación: Ri 2 segundo a norma EN ISO 4628-3.
Data de publicación: 04-08-2025



